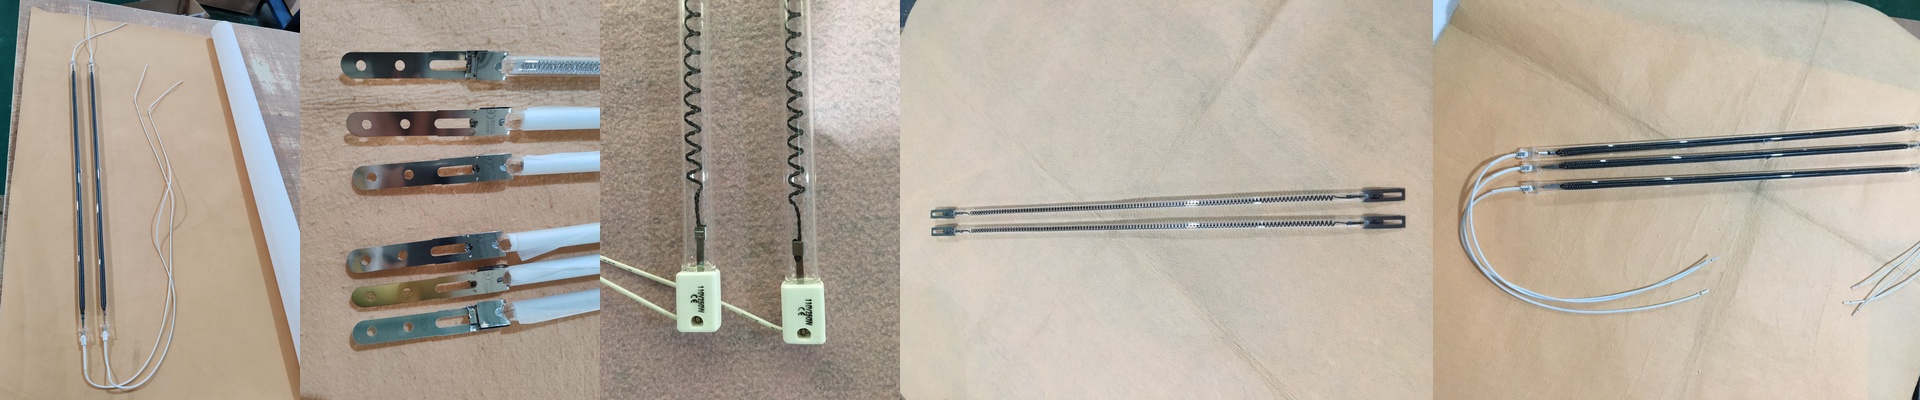
ওয়ার্প প্রক্রিয়া বন্ধ করা: অটোমোটিভ থার্মোফর্মিং সম্পর্কে বাস্তব জগতের দৃষ্টিভঙ্গি আপনি কি কখনও মোল্ড থেকে কোনো অংশ বের করে দেখেছেন, যেটা ধীরে ধীরে বেঁকে যায় বা আবার সেই অবস্থায় ফিরে যায়? এটা খুবই হতাশাজনক। বেশিরভাগ ক্ষেত্রেই এমনটা ঘটে কারণ উপাদানটিতে এখনও অভ্যন্তরীণ চাপ রয়েছে; যা তাপ দেওয়ার প্রক্রিয়ায় দূর হয়নি। যদি আপনি চান যে ঐ অংশগুলো ঠিক সেই অবস্থাতেই থাকুক, তাহলে শুধুমাত্র “প্লাস্টিকটিকে গরম করলেই হবে” এমনটা ভাবা উচিত নয়। আপনাকে ঠিক করতে হবে যে তাপটি কীভাবে অংশটির পৃষ্ঠে পৌঁছাবে। গোপনীয়তা রয়েছে জোনগুলোতে আমরা এটা কীভাবে সামলাই? ইনফ্রারেড (IR) জোনিং ব্যবহার করে। পুরো অংশটিকে একসাথে গরম করার পরিবর্তে, আমরা তাপ দেওয়ার প্রক্রিয়াটিকে বিভিন্ন জোনে ভাগ করি। এটাকে একটি “কাস্টম ম্যাপ” হিসেবে ভাবতে পারেন। মোটা অংশগুলোর জন্য তাপের মাত্রা বাড়ানো যেতে পারে; আর পাতলা অংশগুলোর জন্য তাপের মাত্রা কমানো যেতে পারে। যখন তাপটি অংশটির আকৃতির সাথে মেলে, তখন অসমান সংকোচন প্রক্রিয়া বন্ধ হয়ে যায়। এখানে “তাপমাত্রা”র চেয়ে উপাদানের অভ্যন্তরীণ চাপ নিয়ন্ত্রণ করাই গুরুত্বপূর্ণ। প্রযুক্তিটিকে সঠিকভাবে ব্যবহার করা এটা কাজ করার জন্য উচ্চ-ঘনত্বের IR ইমিটার এবং মাল্টি-চ্যানেল PID কন্ট্রোলার দরকার। আপনাকে নির্দিষ্ট মাত্রার তাপ ব্যবহার করতে হবে। যদি আপনার সিস্টেমটি খুবই সাধারণ হয়, তাহলে “হট স্পট” তৈরি হবে; যা উপাদানটিকে ক্ষতিগ্রস্ত করবে। আবার “কোল্ড স্পট” তৈরি হলে প্লাস্টিকটি ঠিকমতো গঠিত হবে না। এটা একটি বড় সমস্যা। আমরা সাধারণত শর্ট-ওয়েভ IR ব্যবহার করার পরামর্শ দিই। এটা প্লাস্টিকের অভ্যন্তরে দ্রুত প্রবেশ করে; ফলে প্রক্রিয়ার সময় কমে যায়। সমস্যা: তাপ বনাম বায়ু কিন্তু এখানে একটি সমস্যা রয়েছে। উচ্চ-ঘনত্বের IR ইমিটারগুলো অনেক তাপ উৎপন্ন করে। এটা অভ্যন্তরীণ চাপ দূর করতে ভালো; কিন্তু এটা আপনার ইলেকট্রনিক্স সরঞ্জামগুলোর জন্য ক্ষতিকর। যদি আপনার ভেন্টিলেশন সিস্টেমটি যথেষ্ট শক্তিশালী না হয়, তাহলে সেন্সরগুলো ঠিকমতো কাজ করবে না। আপনি শুধুমাত্র আরও ওয়াটেজ যোগ করেই সমস্যা সমাধান করতে পারবেন না। আপনাকে IR জোনগুলোর শক্তি এবং এক্সহাস্ট সিস্টেমের বায়ুপ্রবাহের মধ্যে ভারসাম্য রাখতে হবে। এটাই হলো পুরো প্রক্রিয়াটিকে স্থিতিশীল রাখার একমাত্র উপায়।